
Brasage de l’acier : méthode, métal d’apport et chaleur
 Emilie
•
10 août 2026
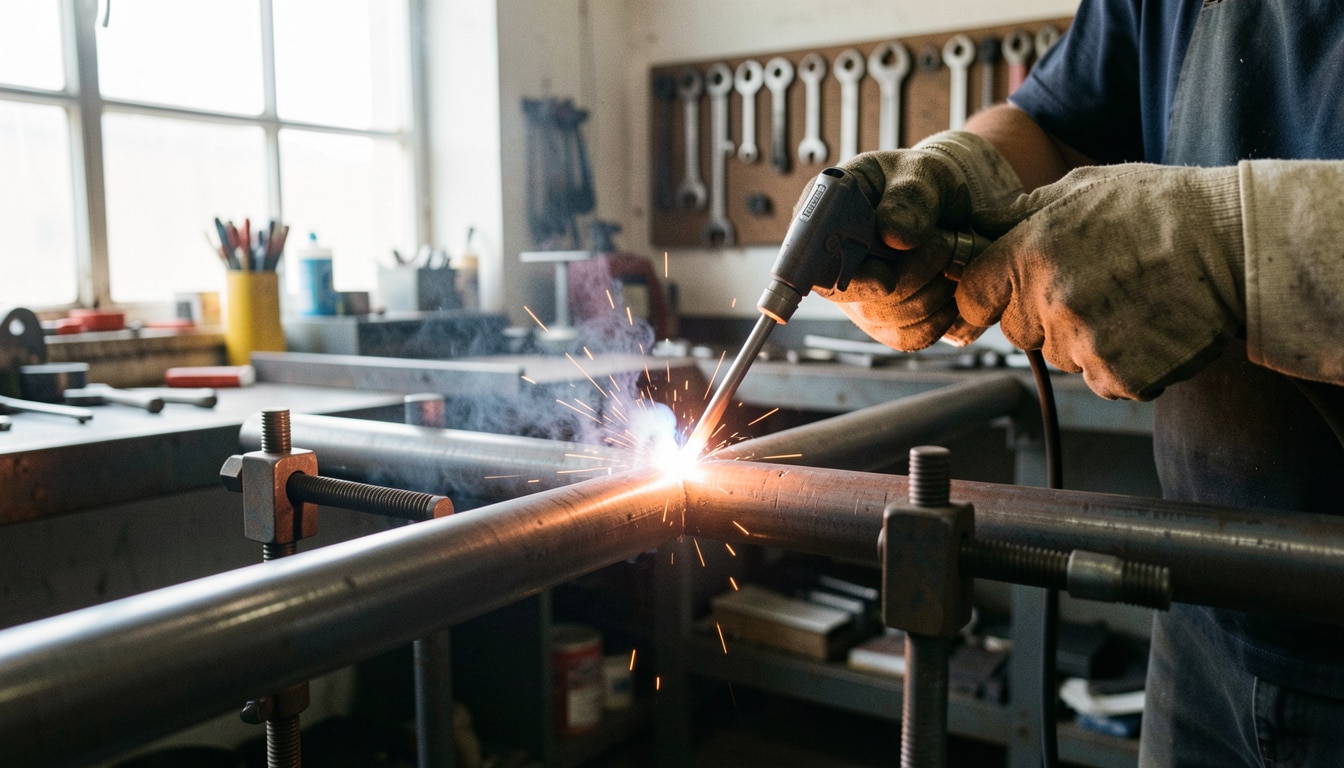
Dans un atelier, tout commence souvent par une question simple : comment relier deux pièces sans les déformer ni les fragiliser ? La brasure sur acier représente justement une solution précise pour assembler proprement, avec un métal d’apport qui fond sans faire fondre la pièce. Cette méthode est utile quand vous cherchez une liaison propre, fiable et plus facile à contrôler qu’un procédé plus brutal. Elle permet aussi de travailler avec finesse, de limiter les reprises et d’obtenir un résultat durable, essentiel en maintenance comme en fabrication.
Avant de vous lancer, il faut comprendre le principe du brasage, choisir le bon apport et maîtriser la chauffe. C’est cette logique qui garantit un joint régulier, une bonne capillarité et une finition nette, même sur des pièces d’acier sollicitées au quotidien.
Comprendre la différence entre brasage, soudure et assemblage à chaud
Le brasage et le soudage ne répondent pas au même besoin, et c’est là que tout se joue. Dans un brasage, le métal de base reste solide, alors qu’en soudage la fusion crée une zone transformée. Pour un assemblage, cette nuance change la tenue finale et la précision. La bonne technique dépend donc du métal, de la température et de la résistance attendue. Retenez surtout ces trois différences : la température de travail, la fusion ou non du métal de base, et la propreté du joint obtenu.
Pourquoi le métal de base ne doit pas fondre
Quand le métal de base ne fond pas, vous gardez la géométrie d’origine de la pièce et vous réduisez les risques de déformation. C’est précisément ce qui rend le brasage intéressant sur des éléments fins, des supports ajustés ou des réparations délicates. La chaleur agit surtout sur le métal d’apport, pas sur toute la structure, ce qui limite les tensions internes. En pratique, cette approche aide à préserver l’état de surface et à sécuriser les zones déjà usinées, surtout quand la précision compte davantage que la puissance brute.
Brasage tendre, brasage fort et soudage : ce qu’il faut retenir
Le brasage tendre travaille à plus basse température et convient à des contraintes modestes, tandis que le brasage fort monte plus haut et donne une liaison plus résistante. Le soudage, lui, crée une fusion plus profonde et s’adresse à des efforts plus élevés. Si vous hésitez, pensez d’abord à l’usage réel de la pièce, puis à la température admissible et à la finition recherchée. Dans beaucoup d’ateliers, cette technique intermédiaire évite de surchauffer inutilement et simplifie le contrôle du résultat.
Choisir le bon métal d’apport pour l’acier
Le choix du métal d’apport conditionne la qualité finale, car il doit mouiller correctement la zone et rester compatible avec l’acier. Selon le besoin, vous pouvez utiliser une baguette à base d’argent, un métal à l’étain ou un alliage plus technique. L’idée n’est pas de prendre le premier produit venu, mais de sélectionner un apport adapté à la résistance attendue, à la température d’emploi et à la nature de l’assemblage. Une bonne baguette facilite aussi la pénétration et limite les reprises inutiles.
- Vérifier la compatibilité avec l’acier et l’environnement de service.
- Choisir un apport selon la résistance mécanique recherchée.
- Contrôler la température de fusion de la baguette.
- Privilégier un métal facile à étaler et à maîtriser.
Quand l’argent devient-il intéressant ?
L’argent devient intéressant quand vous cherchez une liaison plus fluide, plus nette et souvent plus robuste qu’avec un apport basique. Dans plusieurs ateliers, une baguette argentée est choisie pour sa bonne mouillabilité et sa capacité à circuler dans des jeux fins. Elle reste utile lorsque la finition compte autant que la tenue. Son prix est plus élevé, souvent entre 18 et 45 euros la baguette selon le diamètre, mais il se justifie dès qu’un assemblage propre et stable est prioritaire.
L’étain et les alliages : usages et limites
L’étain convient à des travaux légers ou à des réparations peu sollicitées, mais il atteint vite ses limites dès que la contrainte mécanique augmente. Les alliages apportent davantage de tenue, à condition de respecter les températures et la préparation. Pour un usage simple, l’étain reste facile à mettre en œuvre, mais il ne remplace pas un apport plus solide quand la pièce doit encaisser des efforts répétés. Le bon réflexe consiste donc à comparer l’usage réel avant de braser.
Maîtriser la température pour obtenir une liaison fiable
La température est le vrai chef d’orchestre du procédé, car une chauffe trop faible empêche l’écoulement, tandis qu’une chauffe excessive abîme la zone. Pour réussir, il faut viser une température stable, inférieure au point de fusion du métal de base, mais suffisante pour activer l’apport. La chaleur doit rester contrôlée, localisée et progressive. Quand tout est bien réglé, le joint se forme sans à-coups et la liaison gagne en régularité, ce qui change vraiment la qualité du travail.
| Température de travail | Effet observé |
|---|---|
| Autour de 450 à 600 °C | Le brasage tendre s’amorce, mais la résistance reste limitée. |
| Environ 650 à 900 °C | Le brasage fort devient efficace et la liaison se densifie. |
| Chauffe trop élevée | Oxydation, joint irrégulier et risque de fragilisation. |
Pourquoi la chauffe doit rester localisée
Une chauffe localisée évite de réchauffer inutilement toute la pièce et protège les zones voisines. Si vous dispersez la chaleur, vous rallongez le temps de travail et vous augmentez le risque d’oxydation. Le bon geste consiste à concentrer l’énergie sur la zone utile, puis à laisser l’apport suivre naturellement. Cette méthode donne un meilleur contrôle, surtout sur les petits montages où quelques millimètres changent tout. Elle permet aussi de garder une surface plus propre au moment du refroidissement.
Les signes d’une température bien maîtrisée
Quand la température est bien maîtrisée, le métal d’apport se met à circuler sans forcer, le joint se remplit de façon régulière et la surface garde un aspect homogène. Vous voyez souvent une brillance stable et une progression nette du matériau. À l’inverse, si l’apport perle ou noircit, la chauffe est mal réglée. Le bon repère, c’est une montée en température progressive, sans surchauffe brutale, afin d’obtenir une liaison fiable et durable.
Préparer correctement les surfaces avant l’intervention
Une surface propre change tout, parce qu’une pièce sale bloque l’accroche du métal d’apport. Avant d’assembler, il faut nettoyer, dégraisser et supprimer la rouille ou les oxydes présents. L’objectif est simple : rendre la surface propre et réactive pour que le produit circule correctement. Cette préparation prend souvent moins de 10 minutes sur une petite pièce, mais elle évite bien des échecs. Plus la préparation est soignée, plus la liaison finale sera régulière et stable.
- Enlever les traces d’huile et de graisse.
- Éliminer la rouille visible sur chaque pièce.
- Brosser ou poncer les oxydes tenaces.
- Vérifier que la surface reste propre avant la chauffe.
- Contrôler l’ajustement des pièces à assembler.
Nettoyage, dégraissage et suppression des oxydes
Le nettoyage commence souvent avec un chiffon, un solvant adapté et une brosse métallique. Ensuite, le dégraissage retire les films invisibles qui empêchent l’accroche, puis la suppression des oxydes remet la pièce à nu. Si vous sautez cette étape, le métal d’apport glisse au lieu de pénétrer. Dans un atelier de maintenance, on voit souvent qu’un simple passage de nettoyage divise les reprises par deux. Cette rigueur reste la base d’un résultat sérieux et propre.
L’ajustement des pièces avant la chauffe
Avant de chauffer, les pièces doivent être positionnées avec un jeu régulier, ni trop serré ni trop ouvert. Un bon ajustement facilite l’écoulement du métal et limite les défauts de liaison. Si l’écart est trop important, la brasure ne remplit plus correctement. Si l’écart est trop faible, l’apport pénètre mal. C’est pourquoi un montage à blanc, avant toute chauffe, vous aide à vérifier la géométrie et à gagner du temps au moment décisif.
Utiliser un flux efficace pour protéger la zone de travail
Le flux protège la zone pendant la chauffe et limite l’oxydation qui apparaît dès que la température monte. Son application aide aussi le métal à mieux s’étaler et à entrer dans le joint par capillarité. Sans ce produit, la surface s’encrasse vite et la liaison perd en qualité. Pour une application efficace, il faut déposer une couche régulière, couvrir les zones utiles et éviter les excès. Bien utilisé, le flux rend le brasage plus stable et plus lisible.
- Appliquer le flux sur une surface propre et sèche.
- Répartir le produit sur toute la zone à travailler.
- Éviter les surplus qui coulent pendant la chauffe.
- Renouveler l’application si la préparation dure longtemps.
À quoi sert le flux pendant le chauffage ?
Pendant le chauffage, le flux agit comme une barrière temporaire contre l’air et les oxydes. Il maintient la zone plus réceptive et aide le métal à se déplacer proprement. Dans la pratique, cela améliore la mouillabilité et réduit les défauts d’adhérence. Si vous travaillez sur une petite pièce, le flux devient presque indispensable, car la moindre oxydation peut bloquer la progression. C’est un allié discret, mais décisif, pour obtenir une liaison nette.
Comment bien répartir le produit sur la pièce
Pour bien répartir le produit, déposez-le en couche fine, puis étalez-le avec précision sur les bords et les surfaces de contact. L’idée n’est pas d’en mettre beaucoup, mais d’en mettre au bon endroit. Sur une zone trop chargée, le flux peut brûler et gêner l’écoulement. Sur une zone trop pauvre, la protection devient insuffisante. Une application régulière, surtout sur les angles et les jonctions, améliore nettement le résultat final.
Réussir le brasage fort sur acier pas à pas
Le brasage fort demande méthode et précision, mais il reste accessible si vous suivez un procédé clair. D’abord, préparez les pièces, puis positionnez-les, appliquez le flux et chauffez progressivement. Ensuite, apportez le métal au bon moment, quand la zone atteint la bonne température. Enfin, laissez refroidir sans bouger l’ensemble. Pour réaliser un travail propre, chaque étape compte, car un simple décalage peut fragiliser le joint. Le bon rythme fait souvent la différence entre un essai moyen et une liaison convaincante.
- Préparer et nettoyer les surfaces.
- Vérifier l’ajustement des pièces.
- Appliquer le flux sur la zone utile.
- Chauffer progressivement et localement.
- Apporter le métal d’apport au bon moment.
- Observer l’écoulement dans le joint.
- Laisser refroidir sans manipulation brusque.
Positionner, chauffer puis apporter le métal
Le bon enchaînement consiste à maintenir les pièces en place, à chauffer la zone de façon régulière, puis à braser dès que le métal d’apport commence à fondre au contact. Vous devez éviter d’aller trop vite, car la précision du geste dépend de la stabilité du montage. Si la chaleur est bien répartie, l’apport suit naturellement les contours. C’est là que le procédé devient vraiment efficace : un bon positionnement, une chauffe maîtrisée et un apport bien dosé.
Refroidir et nettoyer sans fragiliser le joint
Après la prise, laissez refroidir naturellement pour ne pas créer de choc thermique. Ensuite, nettoyez les résidus de flux et les traces superficielles avec soin. Un refroidissement trop rapide peut fissurer la zone ou perturber la liaison. Le nettoyage final sert aussi à vérifier l’aspect du joint et à repérer d’éventuelles reprises. Cette phase, souvent négligée, est pourtant essentielle pour conserver un résultat solide et propre sur la durée.
Comprendre la capillarité et la qualité de l’assemblage
La capillarité explique pourquoi le métal d’apport pénètre entre deux pièces très proches sans qu’on ait besoin de forcer. C’est ce phénomène qui donne à l’assemblage sa finesse et sa liaison régulière. Pour obtenir un bon résultat, l’écart entre les pièces doit rester constant et la surface doit être préparée avec précision. Quand tout est réuni, on obtient une assemblage solide, propre et homogène. Cette logique simple change beaucoup de choses sur la qualité finale.
- Respecter un jeu régulier entre les pièces.
- Préparer une surface propre et réactive.
- Chauffer de façon homogène la zone de contact.
Pourquoi l’écart entre les pièces change tout
Un écart trop grand casse la capillarité, tandis qu’un écart trop faible empêche l’apport de circuler. L’idéal est d’obtenir un jeu contrôlé, suffisant pour laisser passer le métal mais assez serré pour guider sa progression. Cette précision favorise une liaison continue sur toute la longueur du joint. Quand l’ajustement est bon, le métal remplit mieux les interstices et l’assemblage gagne en homogénéité. C’est souvent là que se joue la réussite du travail.
Les erreurs qui empêchent une liaison propre
Les erreurs les plus fréquentes sont simples : surfaces sales, chauffe irrégulière, apport mal choisi ou pièces mal alignées. Chacune de ces fautes bloque la capillarité et empêche une liaison nette. Si vous voyez des manques, des bulles ou des zones ternes, il faut revoir la préparation avant de recommencer. En pratique, éviter ces défauts revient surtout à travailler avec méthode et à ne pas précipiter le geste au moment critique.
Identifier les usages les plus pertinents en atelier et en industrie
Dans l’industrie comme en atelier, cette technique sert à assembler des éléments qui demandent précision et contrôle. En automobile, elle intervient sur certains petits montages, sur des réparations ciblées ou dans des opérations de maintenance. En mécanique, elle reste utile quand il faut limiter la déformation et garder une finition nette. Le cas le plus fréquent concerne des pièces fines ou des zones difficiles à souder. C’est une solution de travail très appréciée quand la régularité prime sur la vitesse.
- Réparation de petites pièces métalliques.
- Maintenance d’éléments soumis à une contrainte modérée.
- Montage de composants fins en atelier.
- Intervention ciblée en automobile sur des zones précises.
Réparations, maintenance et petits montages
Pour les réparations, la méthode est intéressante parce qu’elle limite les déformations et permet de reprendre une zone sans tout refaire. En maintenance, elle aide à prolonger la vie d’un ensemble sans lourde intervention. Pour les petits montages, elle offre un bon compromis entre précision et solidité. Dans une entreprise de mécanique, ce type de travail évite parfois un remplacement complet, ce qui représente un gain de temps et de coût non négligeable.
Quand préférer le brasage à une autre méthode
Vous préférerez cette méthode quand la pièce supporte mal une forte fusion, quand la finition doit rester propre ou quand la zone à traiter est trop fine pour un soudage classique. Elle devient aussi intéressante si vous cherchez une intervention plus maîtrisée et moins agressive. En revanche, si les efforts mécaniques sont très élevés, une autre solution peut être plus adaptée. Le bon choix dépend donc toujours du besoin réel, pas seulement de l’habitude de l’atelier.
Comparer les matériaux compatibles et les limites du procédé
Le matériau de base influence directement le résultat, car tous ne réagissent pas de la même façon à la chauffe. L’acier reste une base favorable, mais le cuivre ou l’aluminium demandent des précautions spécifiques selon l’alliage choisi. Le brasage peut fonctionner sur plusieurs combinaisons, à condition de respecter la compatibilité entre les matériaux et le métal d’apport. Les limites apparaissent surtout quand l’épaisseur augmente ou quand la géométrie complique la circulation du métal.
- Vérifier la compatibilité du matériau avec l’apport choisi.
- Adapter la chauffe au matériau de base.
- Tenir compte de l’épaisseur des pièces.
- Prévoir des formes simples pour faciliter l’écoulement.
Ce qui fonctionne bien avec l’acier
Avec l’acier, le procédé fonctionne bien dès lors que la surface est propre, que le flux est adapté et que la chauffe reste maîtrisée. Les assemblages de petites pièces, les reprises localisées et les jonctions fines donnent souvent de bons résultats. Le cuivre peut aussi être associé dans certains cas, avec un apport approprié, tandis que l’aluminium demande davantage de vigilance. L’intérêt principal reste d’obtenir une liaison solide sans transformer toute la pièce.
Les limites selon l’épaisseur et la géométrie
Plus la pièce est épaisse, plus la chauffe devient longue et difficile à homogénéiser. Les formes complexes créent aussi des zones froides où le métal circule mal. C’est pourquoi certaines géométries se prêtent mal à cette méthode. Si l’accès est réduit ou si l’assemblage exige une résistance extrême, il faut parfois choisir une autre solution. En pratique, mieux vaut anticiper ces limites avant de commencer, pour éviter une reprise coûteuse.
Adopter les bons réflexes pour un résultat durable et propre
Pour obtenir un résultat durable, il faut garder une méthode simple : préparer, chauffer, contrôler puis nettoyer. Un travail propre commence toujours par une surface bien traitée et se termine par un joint régulier. Vous devez aussi éviter les manipulations inutiles pendant le refroidissement, car elles peuvent casser la prise. Enfin, une inspection attentive après intervention permet de vérifier la qualité mécanique et l’aspect final. Ces réflexes font gagner du temps et réduisent les reprises.
- Préparer soigneusement chaque surface avant la chauffe.
- Éviter les mouvements pendant la prise du métal.
- Contrôler l’écoulement du métal d’apport.
- Nettoyer les résidus après refroidissement.
- Vérifier la continuité du joint sur toute sa longueur.
Les gestes simples qui améliorent la précision
Pour gagner en précision, tenez la pièce de façon stable, dosez la chaleur progressivement et apportez le métal au moment exact. Un geste fin vaut mieux qu’une chauffe trop vive. Si vous travaillez dans un petit atelier, prenez le temps de faire un essai sur une chute avant l’assemblage définitif. Ce réflexe vous aide à ajuster la température et à éviter les erreurs de dosage, surtout sur des pièces sensibles ou coûteuses.
Contrôler la qualité après refroidissement
Après refroidissement, regardez l’aspect du joint, sa régularité et son adhérence sur les bords. Un résultat propre présente une ligne continue, sans manque visible ni excès important. Vous pouvez aussi vérifier la tenue par un contrôle simple de la pièce, sans forcer excessivement. Cette vérification finale permet d’éviter une défaillance plus tard. En atelier, ce contrôle rapide fait souvent la différence entre un travail correct et un assemblage vraiment fiable.
FAQ – Questions fréquentes sur la brasure sur acier
Quelle différence entre brasage et soudage sur l’acier ?
Le brasage fait fondre un métal d’apport sans faire fondre le métal de base, alors que le soudage provoque une fusion plus directe de la zone. Sur l’acier, cette différence change la déformation, la température et la finition du joint.
Faut-il toujours utiliser un flux ?
Oui, dans la plupart des cas, car le flux protège le métal de l’oxydation et aide l’écoulement. Sans lui, la capillarité baisse et la liaison devient moins fiable.
L’argent est-il préférable à l’étain ?
L’argent offre souvent une meilleure tenue et un meilleur étalement, tandis que l’étain reste plus simple pour des usages légers. Le choix dépend du besoin mécanique et du type de pièce.
Comment savoir si la température est correcte ?
La bonne température se repère quand le métal commence à s’étaler régulièrement sans noircir ni perler. Si la chauffe est trop faible, le joint ne se forme pas correctement.
Peut-on braser plusieurs pièces en une seule opération ?
Oui, si le montage reste stable et que la chauffe atteint toutes les zones de façon homogène. Il faut alors bien préparer chaque pièce avant d’apporter le métal.
Quels sont les signes d’un joint réussi ?
Un joint réussi est continu, propre, sans manque visible et bien réparti sur toute la pièce. Il doit aussi rester cohérent après refroidissement, sans fissure ni excès gênant.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie